从背基、磨粒、形状、压力和工件要求理解百叶盘,按合格工件成本评估。
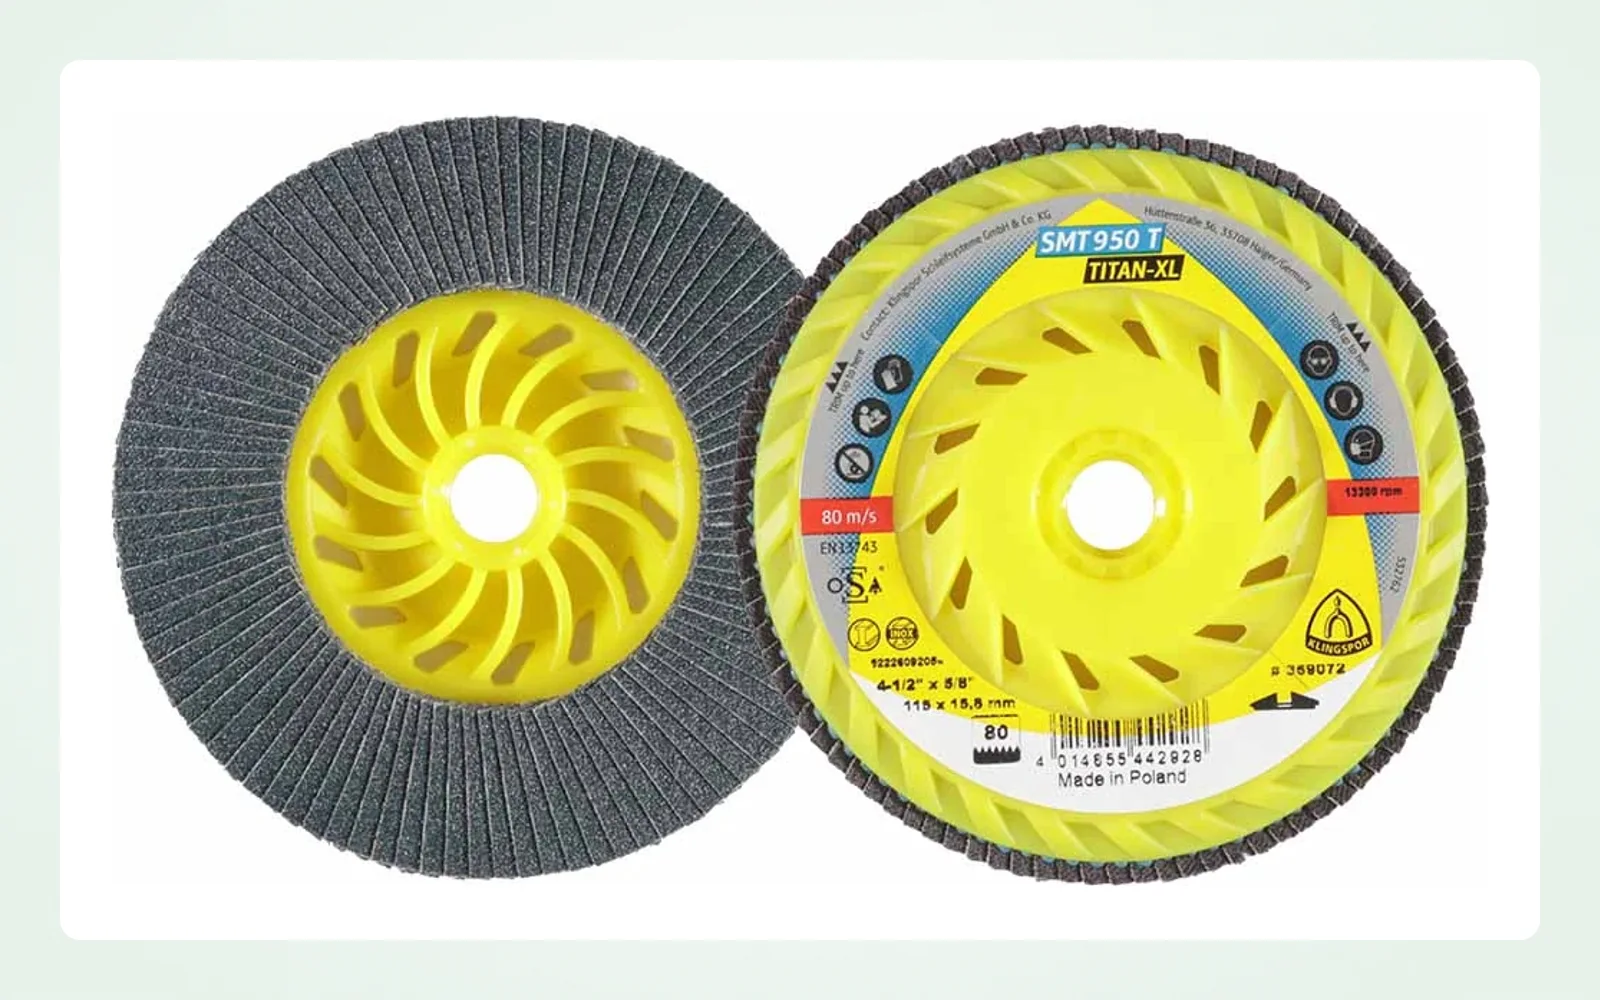
百叶片的划痕形态与去除速度会随着接触压力改变,但产品标称粒度不会因此改变。选型需要同时考虑任务、形状、粒度和操作条件,不能把粒度数字直接当作最终表面等级。
先确定任务,再选择工具
焊缝融合、去毛刺、大量材料去除与最终表面精整并不是同一项任务。百叶片可以承担多种操作,但“能够做”不等于对每个阶段都最合适。大量去除时,应比较砂轮或纤维砂碟等工具;随后再用百叶片细化划痕。选型时先说明材料、初始缺陷和目标表面,再决定耗材类别。
形状选择先于粒度选择
Type 27 为平面形状,适合比较平坦或较宽的作业面;Type 29 为锥形形状,可用于评估曲面、边缘与焊缝过渡处的接触。实际适用范围取决于具体轮体和设备。工作角度影响磨料接触:过平可能导致背基边缘接触,过陡可能留下沟槽。角度与转速必须遵循该产品和工具的说明,不能把通用经验当作所有产品的安全设置。
粒度是工序顺序,不是结果保证
粗粒度用于较多材料去除,细粒度用于细化前道划痕。文中的示例顺序包括 60、80、120,再到 180–320;它们用于解释工序思路,不能代替具体应用验证。GUOWIN FD 目录中的相关产品参数需逐款核对:磨料、粒度、尺寸与底盖并非所有轮体通用。
从粗粒度直接跳到很细的粒度,可能只改善光泽而保留深层划痕。检查每一道工序是否已经去除前道痕迹,再进入下一步,通常比单纯增加精磨时间更有意义。
把压力作为工艺设置
试验时应采用可重复的接触压力与移动方式。过度压紧可能增加发热、变色和磨损;太轻或接触不稳定也可能降低加工效率。保持工具移动,观察表面和耗材变化,并在试样记录中保留压力或操作方法。压力改变不能让一种粒度变成另一种粒度。
背基会改变接触表现
塑料与铁质底盖具有不同支承表现,选择时需要结合工序目标。不能仅从背基材料推导实际去除率、寿命或最终表面质量;应在同样工件和条件下比较。尺寸、安装接口以及额定转速仍应按具体产品确认。
把磨削、表面调和与抛光连成工序
FD 系列包含涂附磨料、无纺布及羊毛结构,它们承担的工艺作用不同。涂附磨料可用于形貌调整与划痕细化;无纺布可用于纹理融合与表面调和;羊毛结构用于评估后续抛光组合。羊毛轮不能代替前道缺陷去除,最终效果还取决于抛光剂、速度、压力和清洁。
按目标表面建立试验方案
| 目标 | 可比较方案 | 验证重点 |
|---|---|---|
| 焊缝融合 | 锥形结构,逐步细化粒度 | 过渡形貌、残留划痕、母材去除 |
| 涂装前处理 | 平面结构与分阶段砂磨 | 平整度、划痕及后续涂层要求 |
| 不锈钢缎面 | 磨料细化后比较无纺布 | 纹理方向、均匀性与参考样 |
| 局部去毛刺 | 匹配几何与去除要求的结构 | 毛刺残留、边缘保护与热影响 |
每次安装都核对运行限制
安装前核对轮体标签、工具说明、接口与允许的最高转速。不能因为直径相同就认定两款产品可采用同样设置。发现破损或接口不匹配时,应停止使用并确认适用产品。
询问前准备哪些信息
请提供工件材料、照片、当前耗材、设备、安装规格、初始缺陷和目标样。GUOWIN 可据此协助确定试样起点;代表性工件上的结果仍是确认工序的依据。
参考范围:原英文指南引用 Norton、3M 的工具分类与 CTE Magazine 的形状和操作讨论;GUOWIN FD 参数依据现有产品表。本文为选型说明,不构成具体产品的安全操作规程或性能承诺。