Träger, Schleifkorn, Scheibenform, Druck und Werkstückanforderungen bestimmen gemeinsam das Ergebnis.
Gleiche Körnung, unterschiedliche Ergebnisse
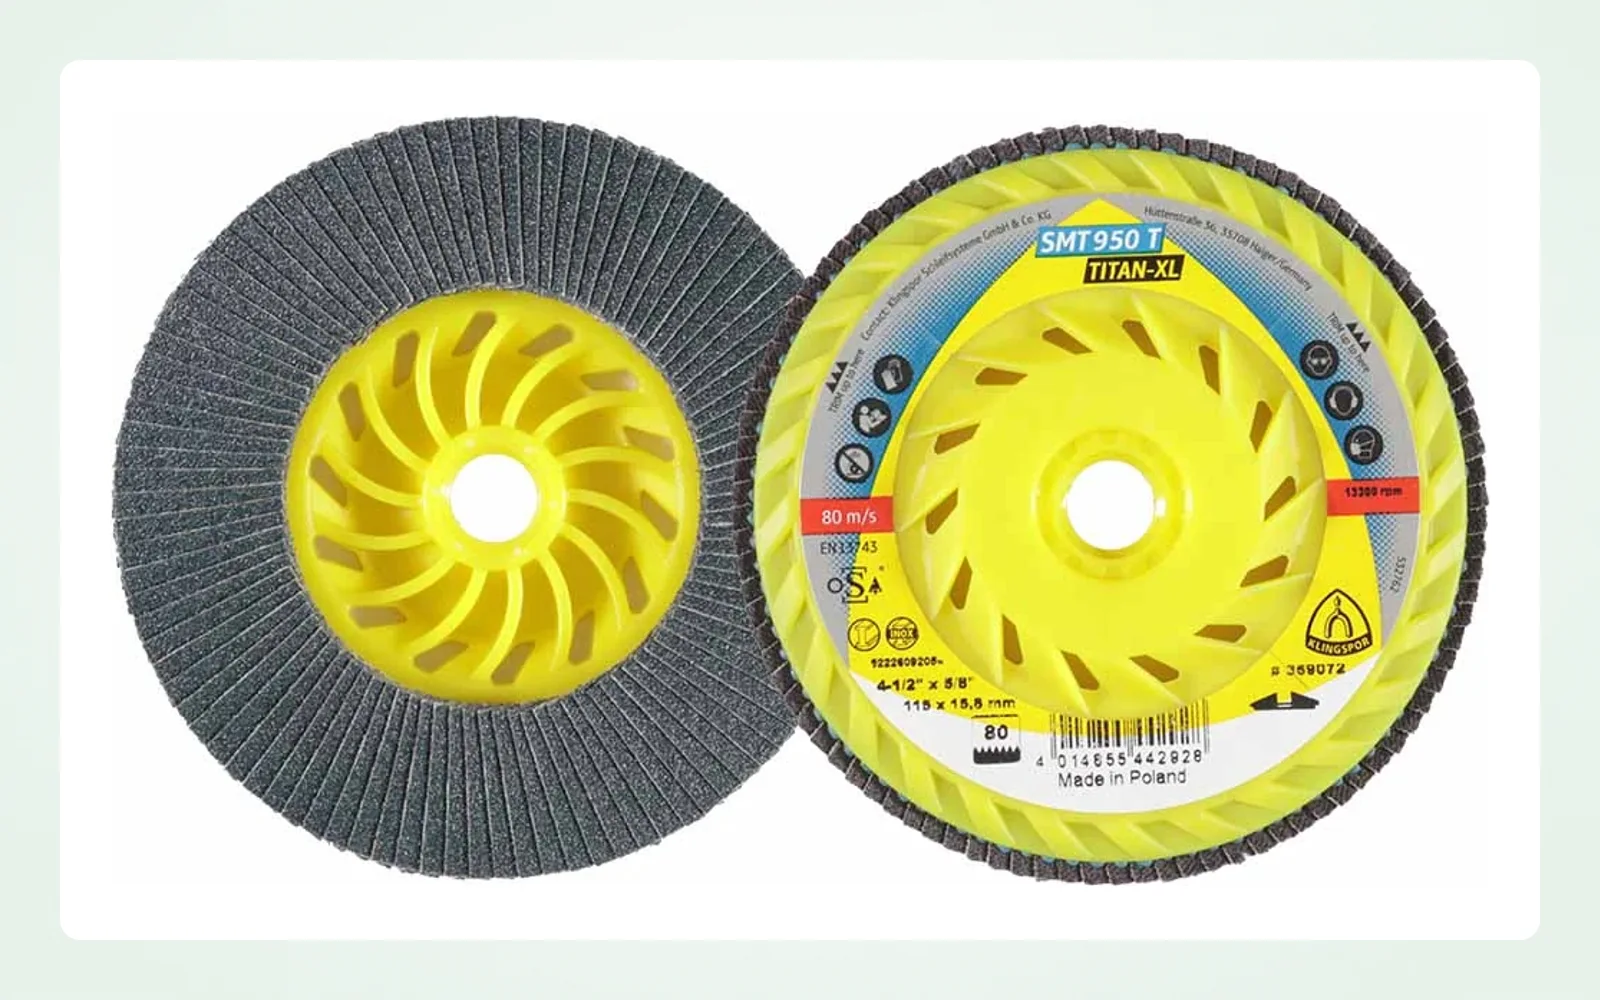
Fächerschleifscheiben bestehen aus überlappenden Schleiflamellen. Während sie verschleißen, gelangen neue Körner in den Kontakt. Scheiben derselben Körnung können dennoch unterschiedliche Abtragsleistung, Wärme und Schleifbilder erzeugen: Mineral, Träger, Lamellendichte, Form und Einsatzbedingungen unterscheiden sich.
Die Auswahl beginnt mit dem Werkstück: Welcher Werkstoff liegt vor? Wie groß sind Schweißnaht oder Fehler? Wie viel muss entfernt werden? Welches Finish wird benötigt? Welche Maschine und welche tägliche Belastung sind vorgesehen?
Träger und Stützteller
Der Gewebeträger beeinflusst Flexibilität, Unterstützung und Reißfestigkeit. Stärkere Unterstützung kann bei höherem Druck sinnvoll sein; nachgiebigere Ausführungen folgen Konturen leichter. Die Beschichtung und der Gesamtaufbau müssen dabei mit betrachtet werden.
Glasfaser-, Kunststoff- und beschneidbare Stützteller haben unterschiedliche Eigenschaften. Aufnahme, Drehzahl und Herstellervorgaben sind zu prüfen. Beschneidbare Teller dürfen nur entsprechend der Anleitung bearbeitet werden.
Aluminiumoxid, Zirkonkorund und Keramikkorn
Aluminiumoxid ist eine Option für allgemeine Stahlbearbeitung. Zirkonkorund wird häufig für anhaltenden Abtrag eingesetzt. Keramikkörner können unter geeigneten Bedingungen durch Mikrobruch neue Schneidkanten freilegen.
Das sind Auswahlrichtungen, keine universelle Rangliste. Bei geringer Belastung lässt sich die Leistung mancher Hochleistungskörner nicht vollständig nutzen. Der niedrigste Scheibenpreis ist auch nicht automatisch der niedrigste Werkstückpreis. Maßgeblich sind konkrete Unterlagen und Versuche.
Flache und konische Formen
Flache Ausführungen werden häufig für Übergänge und Oberflächenverfeinerung verwendet. Konische Formen konzentrieren den Kontakt und sind oft für stärkeren Abtrag geeignet. Arbeitswinkel richten sich nach Produktanleitung und Werkstück.
Ein größerer Winkel und mehr Druck verbessern den Prozess nicht zwangsläufig. Sie können Wärme, Verschleiß und tiefe Spuren erhöhen. Kontaktfläche und Bewegungsgeschwindigkeit beeinflussen das Ergebnis ebenfalls.
Körnung und Druck unterscheiden
Grobe Körnungen übernehmen typischerweise den Abtrag, feinere die Verfeinerung. Vor dem Wechsel muss die vorherige Stufe ihre Aufgabe erledigt haben. Zu große Sprünge können tiefe Kratzer in spätere Stufen übertragen.
Druck verändert Schneidwirkung, Wärme und Schleifbild, aber nicht die angegebene Körnung. Eine Scheibe mit Körnung 60 wird durch geringeren Druck nicht zu einer Scheibe mit Körnung 120. Körnung, Druck und Zieloberfläche sind zusammenhängende, aber unterschiedliche Größen.
Werkstoff und Verunreinigung
Edelstahl, Baustahl und Aluminium zeigen unterschiedliche Schnitt- und Zusetzbedingungen. Bei Edelstahl sind Werkzeugtrennung und Verunreinigung zu beachten. Aluminium kann eine dafür geeignete Schleifmittelkonstruktion erfordern.
Grenzen für Eisen, Schwefel oder Chlor müssen anhand der Herstellerangaben bestätigt werden. Farbe und allgemeine Produktnamen ersetzen keinen Eignungsnachweis.
Kosten je akzeptiertem Werkstück
Vergleichen Sie wirksam bearbeitete Teile, Bearbeitungszeit, Wechselzeit, Nacharbeit und Gleichmäßigkeit. Bei Versuchen sollten Werkstück, Maschine, Druck, Winkel, Vorschub und Abnahmebedingungen möglichst konstant sein. Dokumentieren Sie das Verhalten neuer und verschlissener Scheiben.
Für das Finish ist die höchste Abtragsleistung nicht immer das Ziel. Bei starkem Abtrag kann ein zu früher Wechsel auf feine Körnungen Zeit kosten. Jede Stufe benötigt eine klar definierte Aufgabe.
Vor dem Einsatz prüfen
Abmessung, Bohrung oder Gewinde, maximale Drehzahl, Maschinenkompatibilität und Scheibenzustand müssen stimmen. Montage, Schutz und Einsatz erfolgen nach Werkzeug- und Schleifmittelanleitung. Beschädigte Scheiben werden nicht weiterverwendet.
GUOWIN kann einen Versuch besser vorbereiten, wenn Werkstoff, Fehlerbild, Zieloberfläche, Maschinenmodell, bisherige Körnung, Arbeitsweise und Bedarf bekannt sind. Die endgültige Auswahl wird an repräsentativen Werkstücken bestätigt.