Escolha os discos flap de acordo com a peça de trabalho, geometria, progressão do grão, condições de operação e acabamento necessário.
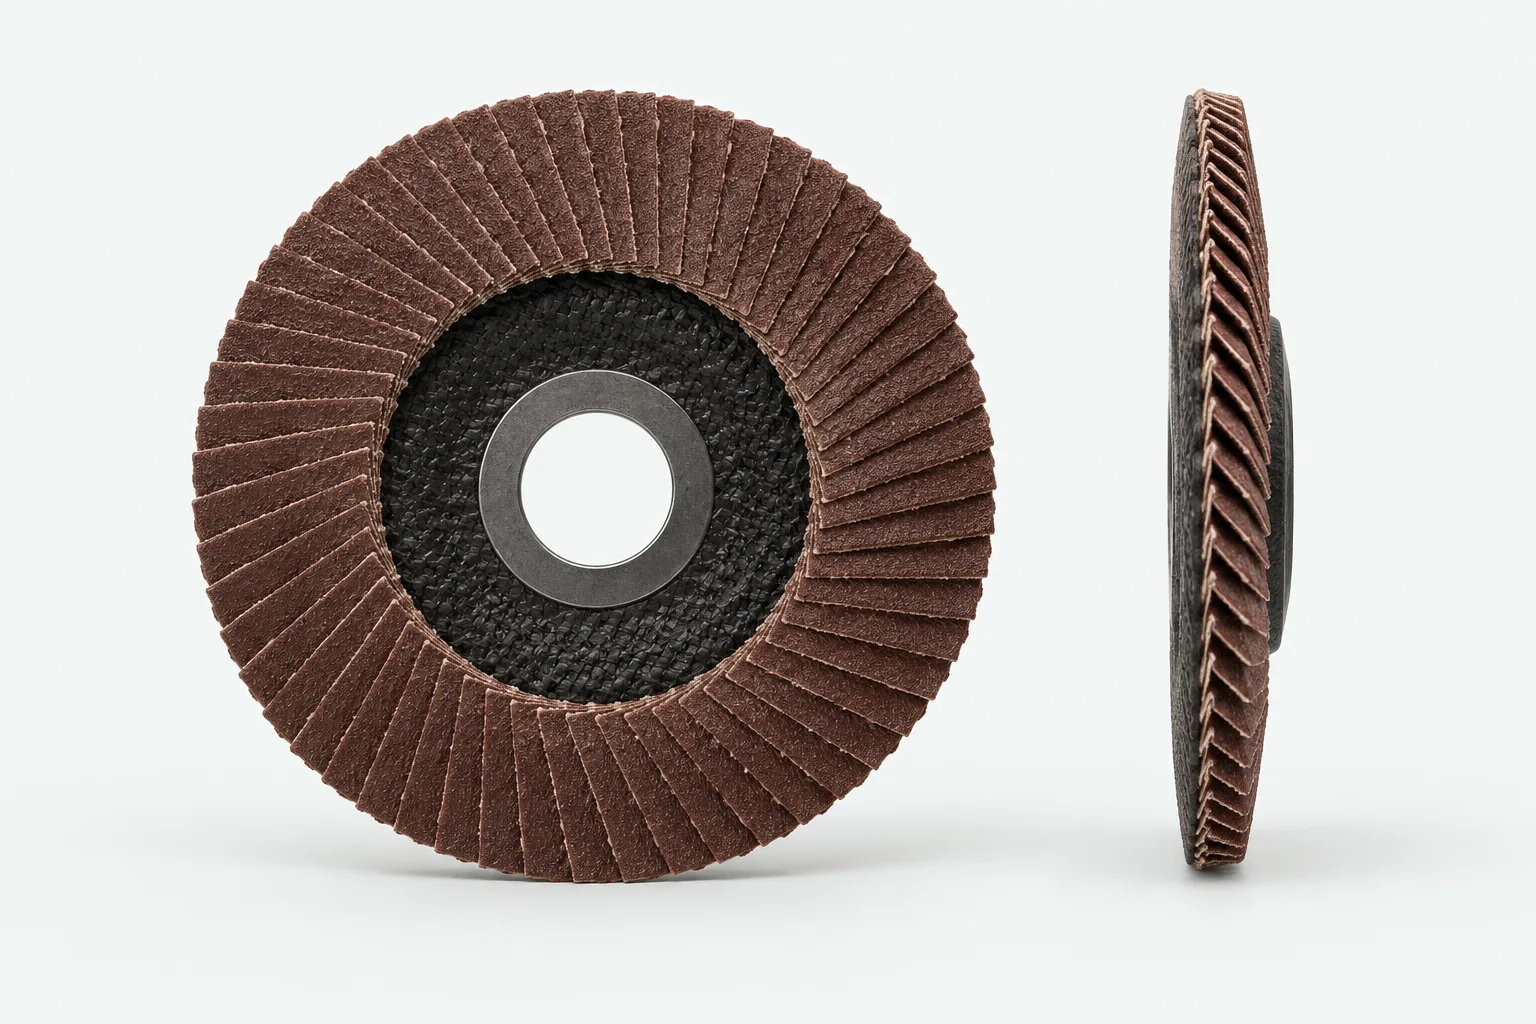
A pressão altera o padrão de risco e a taxa de remoção de um disco flap; isso não altera sua granulação nominal. Mesmo disco, mesmo abrasivo. A única coisa que mudou foi a pressão.
Isso surpreende muitos compradores e explica por que a seleção do disco flap dá errado com tanta frequência. As pessoas compram pelo número de grãos como se fosse uma nota final. Não é. A granulação é uma variável em um sistema de quatro: o trabalho, o formato, a granulação e a mão no moedor. Acerte o sistema e o disco fará o que o catálogo prometeu.
Comece com o trabalho, não com o disco
A 3M desenha um mapa limpo que pertence a cada parede de loja. Três ferramentas, três trabalhos. O disco flap possui acabamento e requinte. O disco de fibra possui velocidade de remoção. O rebolo possui vida útil.
A maioria dos erros de seleção são, na verdade, erros de categoria: pegar um disco flap para consumir o estoque e depois culpar o disco por se desgastar rapidamente. Norton considera o disco flap a categoria de abrasivos que mais cresceu na metalurgia na última década, precisamente porque um disco pode lixar, rebarbar e dar acabamento. Mas “posso fazer” não é “o melhor em”. Quando o trabalho for remoção de massa, comece pelo disco de fibra ou roda e depois passe o acabamento para o disco flap. Essa sequência por si só resolve metade das reclamações que ouvimos.
Molde antes do grão
Os discos flap vêm em dois formatos, e o formato decide onde o disco pode funcionar.
O tipo 27 é plano. Funciona melhor em superfícies planas e áreas amplas, e é o formato a ser alcançado quando o acabamento é importante. O tipo 29 é cônico. Ele entra em curvas, arestas, filetes e pontas de solda nas quais um disco plano só pode deslizar. Como regra geral da prensa comercial, os discos planos Tipo 27 combinam com grãos 60 e mais finos para trabalhos de acabamento, enquanto o formato cônico faz os trabalhos de contorno.
O ângulo de trabalho é tão importante quanto a forma. Passe o disco aproximadamente 15 a 25 graus em relação à peça de trabalho e deixe as abas se moverem. Coloque-o na horizontal e esmerilhe a borda posterior. Fique íngreme e você arrancará. O ângulo não é uma nota de rodapé em um manual. É a diferença entre o corte abrasivo e o disco morrer jovem.
Grit é uma progressão, não um veredicto
Dentro da família de discos flap, a granulação vai do agressivo ao refinado, e cada etapa tem uma função:
- grão 60: mistura de solda, rebarbação pesada, remoção rápida de material onde o acabamento vem mais tarde.
- grão 80: retificação de uso geral, a etapa de trabalho.
- grão 120: pré-acabamento, apagando o padrão de risco de grão 80.
- Grão 180 a 320: refinamento de acabamento, as etapas que decidem a aparência da superfície sob pintura ou polimento.
Nossa linha FD cobre essa progressão completa, de 60 a 320, no disco padrão de 100 por 16 milímetros, com tampas de plástico ou ferro para você escolher. Temos em estoque a linha completa por um motivo: pular os grãos não economiza tempo. Pular de 80 para 320 enterra arranhões de grão 80 sob um brilho de grão 320, e a única solução é voltar atrás.
A pressão é uma configuração, não um hábito
Esse é o detalhe técnico que abriu o artigo. Um disco flap corta com pressão leve e constante. Apoie-se nele e três coisas ruins aparecem juntas: o calor aumenta e descolora o trabalho, os grãos ficam cegos em vez de fraturarem e as abas se desgastam em uma fração de sua vida normal.
A sensação certa está mais próxima de orientar do que de empurrar. Mantenha o disco em movimento, mantenha o ângulo e deixe o peso da esmerilhadeira fazer a maior parte do trabalho. Isto pode melhorar o acabamento de um determinado grão, sem torná-lo equivalente a outro tipo de grão. Os grãos são cortados de forma limpa em vez de serem esmagados na superfície.
O apoio muda a sensação
Duas opções de apoio, duas personalidades. A tampa de plástico é mais leve e tolerante, um bom padrão para trabalhos de acabamento. A cobertura de ferro fica mais rígida e agressiva, adequada para retificações mais pesadas. Combine o apoio com o degrau da mesma forma que combina com a areia. Trabalho agressivo, configuração mais rígida. Conclua o trabalho, perdoando a configuração.
Um sistema, três etapas
Um disco flap é o meio de um sistema de acabamento, não a coisa toda. Quando o abrasivo revestido tiver feito tudo o que podia, o resto da família FD assume o controle na mesma retificadora:
- Discos flap não tecido, nos formatos T27 e T29 de 4 a 7 polegadas, mescla e acabamento acetinado. Apagam os últimos riscos direcionais e deixam o fosco uniforme que o trabalho em inox pede.
- Discos lamelares de lã e rodas de polimento de lã leve para o polimento final.
Pense nisso como uma escada. O disco flap revestido molda a superfície, o não tecido unifica-a, a lã dá-lhe acabamento. Cada etapa permanece curta porque a anterior fez seu trabalho.
Escolha pelo acabamento que deseja
| Objetivo final | Forma | Caminho de granulometria | Notas |
|---|---|---|---|
| Misture uma solda plana | Tipo 29 | 60 → 80 → 120 | O formato cônico atinge a ponta da solda; mantenha a última luz de passagem |
| Prepare um painel para pintura | Tipo 27 | 80 → 120 → 180 | A forma plana mantém os painéis verdadeiros; nunca pule uma etapa |
| Acabamento acetinado inoxidável | Tipo 27, seguido de abrasivo não tecido | 120 → 180, depois não tecido | Deixe o não tecido apagar toda a direcionalidade |
| Rebarbe e siga em frente | Tipo 29 | 60 or 80 | Um passo, mão leve, pronto |
Uma nota de segurança
Cada disco traz uma classificação máxima de RPM impressa em sua etiqueta. Respeite isso. Um disco de 100 milímetros em uma esmerilhadeira que acelera demais não é um atalho. Verifique sempre a classificação antes de o disco ser colocado na ferramenta.
A conclusão
Pare de comprar apenas pelo número de grãos. Dê um nome ao acabamento que deseja, escolha o formato que pode alcançá-lo, ande os grãos na ordem e mantenha a mão leve. Faça isso e o disco que você já possui funcionará melhor.
Trabalhando em um acabamento que você não consegue acertar? Envie-nos uma mensagem com o material e o acabamento que você deseja, e mapearemos a sequência.
Fontes por trás deste guia: Norton em discos flap como a categoria de abrasivos que mais cresce na metalurgia; Mapa de três ferramentas da 3M (disco flap para acabamento, disco de fibra para velocidade, rebolo para vida útil); Revista CTE, "Escolhendo Discos Flap Abrasivos Revestidos" (orientação Tipo 27 vs Tipo 29, ângulo de trabalho de 15–25°). Parâmetros da série GUOWIN FD (faixa de grão 60–320, 100×16 mm, tampas de plástico/ferro, não tecido T27/T29 4–7", polidor de lã) de acordo com a tabela de produtos GNOSIQ v1.1.