按工件几何、去料要求和目标表面区分磨削片与百叶片,再验证组合工序。
答案前置:平面去料选百叶片:更快、表面更干净;焊缝根部和窄角开坡口选硬质磨片。GNOSIQ GN-FD 百叶片有氧化铝、陶瓷刚玉、锆刚玉三档磨料。
问题出处:英国 MIG Welding Forum,"Cutting power of grinding Vs flap discs?",约 20 条车间老师傅的真实回复。
争论的起点:一个焊工的困惑
一位英国焊工在论坛里发帖,问得非常直接:他一直觉得硬质磨片(grinding disc)没什么劲,怀疑自己是不是哪里用错了。他想问的其实是:到底什么时候才该用硬质磨片,而不是百叶片(flap disc)?
这条帖子引来了二十多位老手的回复。把这些回复放在一起看,结论其实很清楚:这两种盘干的根本不是同一件事,争"哪个更强"本身就是个伪命题。
它们为什么不一样:边和面的区别
硬质磨片采用刚性固结磨料结构,适用接触面和工作角度必须以片型及制造商说明为准,不能把磨削片当作切割片使用。
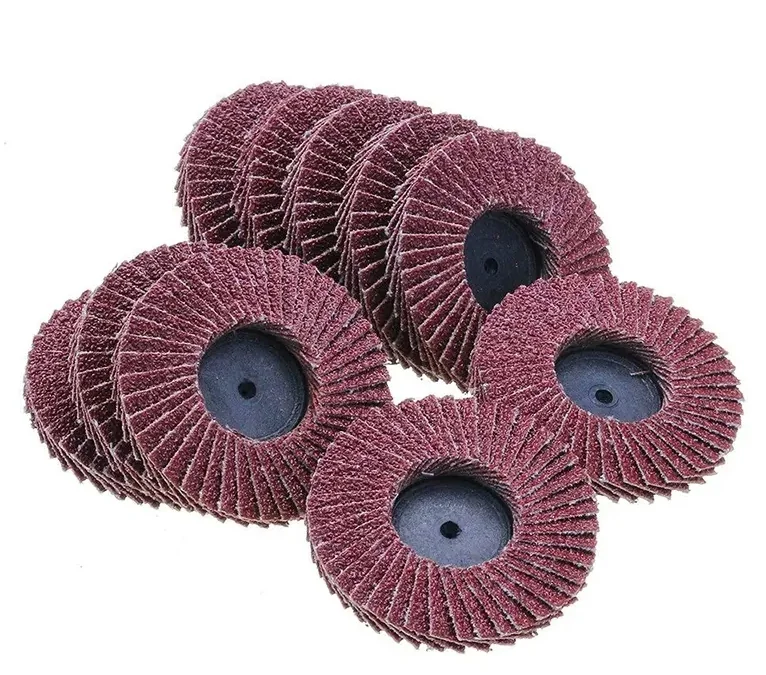
百叶片是几十片砂布页片像百叶窗一样重叠粘在背板上。你用的是它的平面:柔性接触,贴在工件上顺滑地走。叶片磨耗后新的磨料层不断露出来,所以它在平面上走得快、走得匀。
工作角度应按片型区分。Norton 对 T27、T29 百叶片分别给出不同角度范围;实际操作须按所用产品说明确认,百叶片不能用边缘磨削。
理解"边和面",后面所有选型都顺理成章。
什么时候拿百叶片
平面钢材大面积去肉、焊缝揉平。 这是讨论里最接近共识的一点:在平面上,百叶片比硬质磨片快得多。而且它磨完的表面本身就比较干净,往往省掉一道单独的整形工序。
焊后整理、除漆除锈。 百叶片振动小、拿着轻,一天干下来手感的差别非常明显。几位回复者都提到,现在日常干活用百叶片的比例越来越高。
要速度又要表面质量,试试陶瓷刚玉百叶片。 论坛里好几位老手都提到:陶瓷基的百叶片吃肉程度接近硬质磨片,表面质量还是百叶片的。只是单价贵,而且用力过猛容易把工件烧蓝,手法要轻、要走动,不能定点压。
一位做车身修复的师傅分享了他的常用组合:40 目百叶片去肉,80 目粗整形,100 目起过渡。他说这是自己的车间配方,不是实验室数据,仅供参考。
哪些工序可考虑合适的磨削片
焊缝根部、窄角。 有位回复者说得很形象:百叶片在角落里永远留一个圆角半径,挖不到根部;硬质磨片的硬边缘可以贴着角走进去。这是刚性结构决定的,磨料再好也绕不过去。
坡口准备。 必须选用明确允许该工序的片型、机器和护罩。论坛里的开槽经验不能作为把磨削片用于切割的依据,也不能据此保证焊透。
厚锈、渣壳、脏活。 硬质磨片不容易被锈渣糊住;百叶片的叶片缝隙会被锈渣卡死,越用越钝。
薄板钣金。 热量与变形取决于压力、停留时间、接触方式、磨料和板厚,应在代表性废料上试验,不能断定某类磨片总是更冷。
一个常用的组合流程
看完整个讨论,最实用的结论不是二选一,而是一个工序组合:
硬质磨片先把焊缝高点和多余堆高起掉 → 陶瓷或锆刚玉百叶片揉平 → 80–100 目过渡 → 无纺布百叶片揉匀,做缎面或拉丝效果。
这里的无纺布工序侧重表面调和,不是重去料步骤。GNOSIQ 的无纺布百叶片(GN-FD-NW47,T27/T29,4–7 英寸)就是为这一步准备的。
磨料怎么选:氧化铝、锆刚玉、陶瓷刚玉
- 氧化铝(GN-FD-AO41):最便宜,日常碳钢打磨完全够用,耗材成本敏感的车间首选。
- 锆刚玉(GN-FD-ZA45):自锐性好,焊缝打磨的主力,寿命明显长于氧化铝。
- 陶瓷刚玉(GN-FD-CA43):最贵,去肉最快,适合不锈钢加工和批量生产节拍。
- 无纺布(GN-FD-NW47):表面揉匀、缎面处理。
- 羊毛(GN-FD-WL49A/B):最终抛光,最终光泽需要初始表面、抛光剂、工具与完整工艺共同验证。
以上型号的粒度范围待工厂确认,选型时以 GNOSIQ 官网公布规格为准。
安全:容易被忽略的两点
第一,转速必须匹配。每一片砂轮片和百叶片都标有最高转速(rpm),角磨机的空载转速不能超过这个数。装盘前看一眼标识,十秒钟的事。
第二,磨削片与百叶片都可能因损伤、安装不当或误用而失效。护罩必须装好,人站在侧面,不要正对旋转平面。这是车间铁律,不是建议。
一句话选型法
平面、要快、要表面干净,拿百叶片。角落、根部和厚锈,要按可达空间及获准工序选择合适的磨削片。大多数成熟的车间两个都备着,按工序切换,而不是在货架上二选一。
来源:MIG Welding Forum 讨论帖 "Cutting power of grinding Vs flap discs?"(https://www.mig-welding.co.uk/forum/threads/cutting-power-of-grinding-vs-flap-discs.121646/);百叶片 15–25° 工作角为行业媒体 CTE Magazine 指导值;GNOSIQ 产品信息引自《GNOSIQ共有品类产品资料_客户版_v1.0》及产品表 v1.1,粒度范围待工厂确认;论坛用户经验为个人车间经验,非实验室测试数据。
制造商安全说明:https://www.nortonabrasives.com/en-us/resources/expertise/dos-and-donts-flap-discs ;https://www.nortonabrasives.com/en-gb/resources/expertise/rag-cutting-grinding