Escolha entre rebolos e discos flap por geometria, remoção e acabamento e depois valide a sequência.
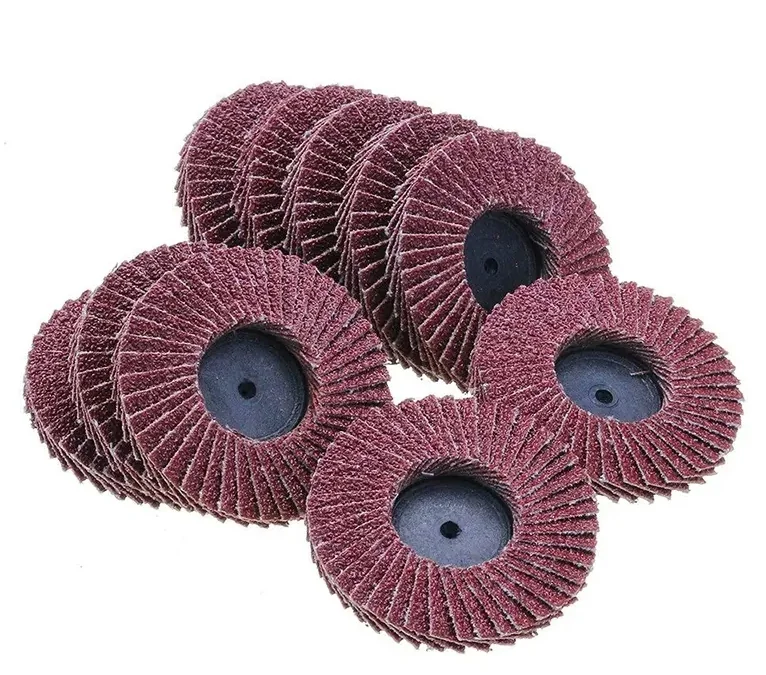
Responda primeiro: Em aço plano, um disco flap remove o metal mais rapidamente e deixa uma superfície mais limpa, geralmente em uma única etapa. Para raízes de solda, cantos apertados e corte chanfrado, um disco de desbaste rígido é a ferramenta certa porque sua borda dura pode cavar. Os discos flap GNOSIQ GN-FD vêm em graus de óxido de alumínio, cerâmica e zircônia.
Pergunta fonte: "Poder de corte da retificação versus discos flap?", MIG Welding Forum, com cerca de 20 respostas detalhadas de soldadores em atividade.
Onde o debate começou
Um soldador postou uma pergunta contundente no Fórum de Soldagem MIG: ele nunca havia obtido muita potência com os discos de desbaste, suspeitou que estava faltando alguma coisa e perguntou quando alguém escolheria um disco de desbaste em vez de um disco flap.
Vinte e tantas respostas experientes depois, a imagem é clara. Os dois discos não estão fazendo o mesmo trabalho, então discutir sobre qual é o “mais forte” perde completamente o foco.
Por que eles são diferentes: borda versus face
Um rebolo é um produto abrasivo rígido. Sua superfície de trabalho e ângulo aprovados dependem do tipo de roda e das instruções do fabricante; não trate um rebolo como um disco de corte.
Um disco flap consiste em dezenas de abas abrasivas sobrepostas ligadas a uma placa de apoio. Você trabalha com seu cara: contato flexível que percorre a superfície. À medida que as abas se desgastam, o abrasivo novo fica exposto, e é por isso que ele se move de forma rápida e suave em trabalhos planos.
O ângulo de trabalho depende do formato do disco. Norton distingue os ângulos do disco flap T27 e T29; use o ângulo e a superfície de trabalho especificados para o disco real. Nunca esmerilhe a borda de um disco flap.
Depois de ver a borda versus a face, todas as decisões de seleção seguem.
Quando alcançar o disco flap
Aço plano, remoção pesada de material, mistura de solda. Isso foi o que mais se aproximou do consenso na rosca: em superfícies planas, um disco flap é muito mais rápido que um disco de esmeril, e o acabamento que ele deixa é limpo o suficiente para pular uma etapa separada de acabamento.
Limpeza pós-soldagem, remoção de tinta e ferrugem. Os discos flap vibram menos e parecem mais leves. Vários postadores notaram que agora eles fazem a maior parte do seu trabalho diário com discos flap.
Discos flap de cerâmica quando você deseja velocidade e acabamento juntos. Vários veteranos no segmento apontaram que os discos flap à base de cerâmica cortam próximo a um disco de retificação, mantendo a qualidade da superfície do disco flap. Eles custam mais e pressionar com muita força superaquece a peça de trabalho. Mantenha o disco em movimento e deixe o abrasivo fazer o trabalho.
Um soldador de reparo de carroceria compartilhou sua receita de trabalho: um disco flap de grão 40 para remoção de material, grão 80 para modelagem áspera, grão 100 para transições. Essa é a receita de uma loja, não de dados de laboratório, mas é uma progressão sensata.
Onde um rebolo adequado pode ajudar
Solde raízes e cantos apertados. Um pôster colocou isso bem: um disco flap sempre deixa um raio em um canto e nunca atinge a raiz; a borda dura de um disco de esmeril pode ser colocada diretamente na junta. Isso é um fato estrutural. Nenhuma atualização abrasiva evita isso.
Preparação de bisel. Use uma roda e uma máquina explicitamente classificadas para essa operação. Um relatório do fórum sobre o corte de uma ranhura não permite o uso de um rebolo para trabalhos de corte e não estabelece a penetração da solda.
Ferrugem pesada e incrustações. Os discos de desbaste não obstruem; as abas dos discos flap ficam cheias de detritos de ferrugem e ficam cegas rapidamente.
Carroceria em chapa fina. O calor e a distorção dependem da pressão, tempo de permanência, abrasivo, contato e espessura da chapa. Valide em uma peça representativa em vez de presumir que um tipo de roda sempre funciona mais frio.
Uma sequência que funciona
A conclusão mais útil de todo o tópico não é uma escolha, mas uma sequência:
Derrube a coroa de solda com um disco abrasivo, misture com um disco flap de cerâmica ou zircônia, faça a transição com grão 80–100 e, em seguida, unifique a superfície com um disco flap não tecido para obter um acabamento acetinado ou escovado.
Abrasivos não tecidos são usados aqui para mistura controlada, em vez de remoção pesada de material. É especializada em uniformidade de superfície. Essa etapa final é a finalidade do disco flap não tecido do GNOSIQ (GN-FD-NW47, T27/T29, 4–7 polegadas).
Escolhendo o abrasivo: óxido de alumínio, zircônia, cerâmica
- Óxido de alumínio (GN-FD-AO41): a escolha econômica, suficiente para o trabalho diário em aço carbono.
- Zircônia (GN-FD-ZA45): autoafiável, o carro-chefe para retificação de solda, vida útil visivelmente mais longa que o óxido de alumínio.
- Cerâmica (GN-FD-CA43): o mais agressivo, melhor para produção de aço inoxidável e de alto volume.
- Não tecido (GN-FD-NW47): mistura de superfície e acabamentos acetinados.
- Lã (GN-FD-WL49A/B): polimento final. O brilho final depende da superfície recebida, do composto, da almofada, da máquina e do processo verificado.
As faixas de grãos para esses modelos aguardam confirmação de fábrica; consulte as especificações oficiais do GNOSIQ ao selecionar.
Segurança: dois pontos que as pessoas pulam
Primeiro, combine o RPM. Cada disco de desbaste e flap é marcado com um RPM máximo, e a velocidade sem carga da rebarbadora não deve excedê-lo. A verificação da etiqueta leva dez segundos.
Em segundo lugar, tanto os rebolos como os discos flap podem falhar se forem danificados, mal montados ou mal utilizados. Mantenha a proteção colocada, fique de lado, nunca alinhado com o plano de rotação. Isso é lei comercial, não uma sugestão.
A regra de seleção de uma linha
Superfície plana, rápida e limpa: disco flap. Para cantos, raízes e escalas pesadas, selecione uma roda aprovada para a geometria e operação. A maioria das lojas maduras mantém ambos na prateleira e mudam por operação, não por fidelidade à marca.
Fontes: Tópico do Fórum de Soldagem MIG "Poder de corte da retificação versus discos flap?" (https://www.mig-welding.co.uk/forum/threads/cutting-power-of-grinding-vs-flap-discs.121646/); Ângulo de trabalho do disco flap de 15–25° de acordo com as orientações do setor da CTE Magazine; Dados do produto GNOSIQ da folha de dados do produto do cliente GNOSIQ v1.0 e da tabela de produtos v1.1 (faixas de grãos pendentes de confirmação de fábrica); a experiência do usuário do fórum é a experiência da loja, não os dados de testes de laboratório.
Orientação de segurança do fabricante: https://www.nortonabrasives.com/en-us/resources/expertise/dos-and-donts-flap-discs ; https://www.nortonabrasives.com/en-gb/resources/expertise/rag-cutting-grinding