围绕光洁度、总成本、效率和返工风险选择角磨机磨削耗材。
答案前置:角磨机选耗材先问四件事:要光洁度吗?比单价还是总成本?要效率还是防返工?百叶片磨削揉匀一次完成,寿命约等于15到20片树脂纤维盘。
问题出处:The Fabricator《How to choose the right surface finishing product》(2017-05-10);"15到20片"为该文原话;GNOSIQ 规格引自客户版产品资料 v1.0(2026-09-29)。
车间里选角磨机耗材,最常见的两个错误正好相反:有人永远买最便宜的,有人永远买最结实的。两种买法都可能错,因为磨削耗材没有全场景最优解,只有"对得上这道工序"的解。The Fabricator 在一篇行业文章里给过一个很实在的选型框架:先认识三种耗材,再回答四个问题。下面就按这个框架,一个一个来。
先认识三种耗材
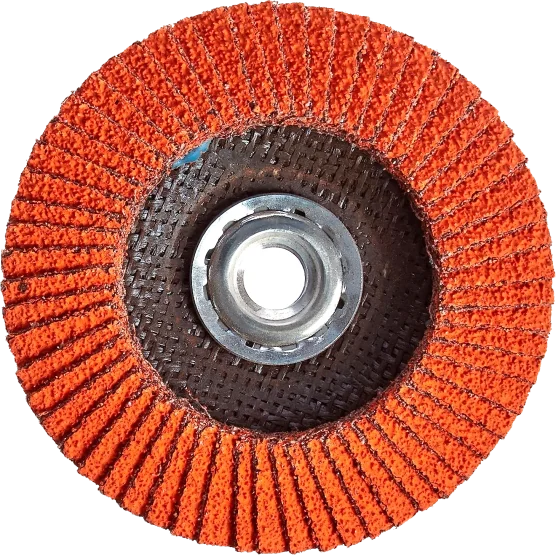
角磨机上做表面处理的耗材,拢共就三种:砂轮(grinding wheel)、百叶片(flap disc)、树脂纤维盘(resin-fiber disc)。同一个磨料、同一个尺寸下,它们的分工完全不同:
| 砂轮 | 百叶片 | 树脂纤维盘 | |
|---|---|---|---|
| 寿命 | 最长、最耐用 | 居中(远长于树脂纤维盘) | 最短 |
| 切削速度 | 相对慢 | 快 | 开头极快,随即衰减 |
| 表面效果 | 最粗糙 | 磨削揉匀一次完成,全程一致 | 随磨损持续变差 |
| 初始单价 | 居中 | 最高 | 最低 |
| 使用注意 | — | — | 必须另配托盘,托盘另算钱 |
记住三句话就行。砂轮是耐力型:磨得慢、活得久,表面留得粗。百叶片是全能型:磨削揉匀一次做完,从第一分钟到最后一分钟效果基本一致,就是买的时候最贵。树脂纤维盘是短跑型:开头切得飞快,但磨料第一次用就变钝,切削力和表面效果一路往下掉。它还离了托盘没法用,托盘的钱、托盘软硬带来的性能差异都得算进去。另外一个小提醒:平孔树脂纤维盘在低角度或窄位打磨时,锁紧螺母可能会碍事,这是结构决定的。
第一问:表面光洁度重要吗
这是分水岭。
光洁度不重要,砂轮完全够用。寿命最长,初始单价还比百叶片低。纯粹比谁活得久,砂轮赢。
光洁度重要,直接选百叶片。它磨削和揉匀一次完成,不用先拿砂轮粗磨一遍再换精抛工具走第二遍。两道工序并成一道,省的不只是耗材钱。
树脂纤维盘也能磨也能抛,但它的表面效果从第一次使用就开始衰减,指望它全程交出一致的光洁度不现实。
还有一种组合:砂轮粗磨加第二种工具精抛。这样精抛工具的寿命能省下来,但多一道人工。划不划算,看你的人工贵还是耗材贵。
第二问:你盯的是单价,还是总成本
这是采购和车间最容易打架的地方。
只看初始单价,树脂纤维盘最便宜。小活、偶尔用一次,买它没毛病。
但 The Fabricator 在原文里算过一笔账:要达到同一片百叶片的寿命,可能得买 15 到 20 片树脂纤维盘。这还没算托盘的钱、换盘的停机时间。车间真正该算的是总成本:耗材钱加换盘时间加人工。按这个口径,初始单价最高的百叶片,常常是总成本最低的那个。
所以第二问真正问的是:这批活有多大。活小,树脂纤维盘的总成本确实低;活大,百叶片的总成本大概率更低。别用小活的逻辑买大活的耗材。
第三问:要不要提产能
想提产能,先看光洁度要求。
又要光洁度又要快,百叶片是答案。一道工序干完两个活,省下的工时直接变成产能,这是它"初始单价最高"却卖得动的原因。
光洁度无所谓,砂轮是答案。切削率、寿命、耐用性摆在那,活干得快,出货快,产能自然上去。
树脂纤维盘的定位是小批量和应急。指望它跑批量产能,换盘换到手软,产能全耗在换盘上。
第四问:怕不怕伤工件
砂轮最刚,也最容易伤工件。推重了、打滑了,直接在工件上打一道沟。返工的成本比耗材贵一个数量级,这笔账车间主任都算得清。
原文给过一个实操细节:新砂轮第一刀,往回拉,别往前推,能降低打沟的概率。小动作,省大钱。
砂轮还有一个毛病是聚热。在不锈钢上打磨过热,表面会"烧蓝",发蓝了只能返工。百叶片在这方面宽容得多,推重一点、滑一下,一般不会留下深沟。树脂纤维盘居中,宽容度看你配的托盘是软是硬。
定到百叶片之后:GNOSIQ 五个结构怎么对场景
前面四问帮你定品类。定到百叶片之后,再按工件和目标表面选结构。GNOSIQ FD 系列目前有五个结构,统一 4 到 7 英寸 T27/T29 平台:
- GN-FD-AO41 氧化铝:焊缝打磨、边缘与表面揉匀,通用型,覆盖面最广
- GN-FD-CA43 陶瓷刚玉:高效磨削、不锈钢加工,硬活和难磨材料
- GN-FD-ZA45 锆刚玉:焊缝打磨、金属表面处理,重磨削场景
- GN-FD-NW47 无纺布:表面揉匀、缎面处理,要纹理不要划痕的场合
- GN-FD-WL49A / WL49B 羊毛:最终抛光,收尾用
选型时提供五个信息,基本一次就能配准:磨料结构偏好、T27 还是 T29、直径与中心孔、工具转速、目标表面效果。规格以官网公布为准。
说到底
选耗材,拼的不是"最结实"也不是"最便宜",而是四个问题先回答清楚:光洁度、总成本、产能、返工风险。答案定了,品类自然就定了;品类定了,再按场景挑结构。顺序别反。
选型框架与"15到20片"数据引自 The Fabricator《How to choose the right surface finishing product》(2017-05-10,https://www.thefabricator.com/thewelder/article/cuttingweldprep/how-to-choose-the-right-surface-finishing-product);GNOSIQ FD 系列规格引自客户版产品资料 v1.0(2026-09-29),以官网公布为准。
文中 15–20 片的对比来自所引历史文章,不是通用寿命比例,也不是 GNOSIQ 性能承诺;总成本须用实际工件、等级、机器和工况验证。