Estrutura abrasiva esponjosa, suporte flexível, revestimento de grãos e conceitos anti-carga, com números de patentes diferenciados das especificações do produto.
Introdução
Esponjas de lixa (blocos abrasivos de esponja) são materiais de lixamento e polimento feitos pela colagem de grãos abrasivos em um suporte de esponja. Eles são mais adequados para lixar contornos, absorver água e suportar lixamento úmido prolongado – um substituto para lixa à prova d'água em muitos trabalhos. De textura macia, funcionam a seco ou úmido, são laváveis e reutilizáveis e resistem à água, ácidos e álcalis (CN111016346B).
Esta revisão tem duas motivações. Primeiro, a patente pública US6419573B1 descreve um suporte de esponja de lixa; sua estrutura de três camadas divulgada, processo de revestimento de grãos e abordagem anti-carga estão disponíveis para estudo técnico; o status da patente e a liberdade de operação exigem uma revisão separada e específica da jurisdição. Em segundo lugar, os abrasivos de esponja são a principal categoria da série SA da GUOWIN, e uma revisão sistemática dos conceitos ajuda a unificar a nossa linguagem técnica interna e externamente. Baseando-se em três patentes e um artigo técnico da indústria, esta revisão examina sete conceitos-chave.
A análise explica como o suporte, o adesivo e o revestimento granulado funcionam juntos e como cada elemento contribui para o desempenho do lixamento.
1. Conceito 1: A Estrutura de Três Camadas
A literatura pública descreve a estrutura da esponja de lixa com notável consistência, redutível a três camadas: suporte – revestimento – abrasivo/revestimento de colagem. O suporte de espuma é normalmente uma esponja de poliuretano, geralmente de célula aberta, proporcionando flexibilidade e conformabilidade. O make coat é a camada adesiva que une os grãos abrasivos à superfície de suporte. A camada de colagem sobre a camada abrasiva tem uma função de fixação e geralmente funciona como uma camada anti-carga.
O desempenho flui claramente pelas três camadas: o suporte determina a conformabilidade e a vida útil limitada ao rasgo, o revestimento de acabamento determina a retenção de grãos e a taxa de derramamento, e o revestimento de tamanho determina o anti-carregamento e a evacuação de cavacos. EP0706859B1 fornece uma janela de suporte típica: espuma de poliuretano do tipo poliéster de células abertas, densidade 50–100 kg/m³, espessura 2–15 mm – folhas finas são mais ágeis para contornos finos, blocos grossos amortecem melhor para lixamento com a palma da mão. Estes são parâmetros divulgados nessa patente, e não um padrão estrutural para toda a indústria.
A ligação entre camadas é igualmente importante: o revestimento deve aderir firmemente aos grãos, aderir de forma confiável ao suporte de espuma e sobreviver a flexões repetidas sem rachar. É por isso que o sistema adesivo para lixar esponjas é um assunto de pesquisa por si só – você não pode simplesmente transplantar o adesivo de uma lixa convencional.
2. Conceito 2: Propriedades Mecânicas do Suporte Flexível
"Suave" é a razão de ser da esponja de lixa - mas quão macia é uma questão de engenharia. US6419573B1 cita ASTM D 3574-95 com um limite quantitativo: deflexão da força de compressão inferior a 4 psi (cerca de 27,6 kPa) a 50% de deflexão. Somente quando macia o suficiente a esponja pode se adaptar às curvas e distribuir a pressão manual uniformemente, evitando alta pressão localizada e arranhões profundos onde a curva fica mais apertada. Esta é a principal vantagem mecanicista de um suporte flexível sobre um suporte rígido.
A suavidade, porém, cria uma tensão central: a resistência ao rasgo. O texto da patente afirma claramente que uma esponja de lixa comum, quando trabalhada sobre um canto afiado, como a borda de uma mesa, pode ser perfurada e rasgada pelo canto sob pressão manual. Três linhas de contramedidas aparecem na pesquisa:
- Espuma de feltro: comprimir a espuma de poliuretano 2–4× e fixá-la, de modo que as paredes celulares colapsadas aumentem significativamente a resistência ao rasgo enquanto a conformabilidade é mantida; aumentar a taxa de compressão endurece a espuma e aumenta o custo - diminuindo os retornos.
- Camadas de reforço: incorporar fibra ou malha na espuma durante a formação de espuma, ou laminar uma camada de malha posteriormente, para aumentar estruturalmente a resistência ao rasgo em todas as direções - CN111016346B envolve o suporte em duas camadas de malha sobrepostas ortogonalmente.
- Uma barra quantitativa: resistência ao rasgo ≥ 5 lb/in (cerca de 880 N/m) é tratada como linha divisória por ser "claramente superior às esponjas de lixa convencionais".
Deve-se enfatizar que estes números são as condições de implementação da concretização dessa patente – e não especificações para toda a indústria.
A espessura afeta o toque e a aplicação da mesma maneira: folhas finas de 2–5 mm acompanham mais de perto a mão, adequando-se aos contornos finos e ao trabalho de pré-polimento; blocos de 10 mm ou mais têm uma almofada mais espessa, adequada para nivelamento de grandes áreas e lixamento pesado. Espessura e firmeza devem ser lidas juntas – com dureza igual, mais grosso significa mais “carne” e menos risco de lixar a borda.
3. Conceito 3: Revestimento de grãos e absorção adesiva
O processo típico de lixamento-esponja é: camada líquida aplicada na superfície de suporte → grãos abrasivos depositados → secos e curados. Detalhes do processo divulgados na patente da 3M: o make coat pode ser pulverizado, revestido com cortina ou espalhado e, após a deposição dos grãos, seco a cerca de 71°C por 2 horas. Um conceito físico chave está no centro desta etapa - absorvente.
Como a patente descreve: o revestimento líquido é puxado para dentro dos poros superficiais abertos da espuma, o adesivo “retira-se” ao redor dos grãos, deixando apenas um filete adesivo em forma de menisco na raiz de cada grão para prendê-lo no lugar. O resultado: a maioria dos grãos é mantida a uma altura uniforme acima da superfície de apoio, as arestas de corte ficam altamente expostas e a face abrasiva fica quase tão plana quanto a própria superfície de apoio. Esta "saliência de grão uniforme" é a base microscópica para o corte uniforme e padrão de risco consistente da esponja de lixa.
O outro lado do conceito é igualmente importante: se a camada de acabamento for muito espessa e enterrar muito o grão, a capacidade de corte será "afogada". Portanto, a quantidade de adesivo tem uma janela de processo – muito pouco significa retenção fraca e desprendimento de grãos; demais significa que não cortará e esquentará mais. Uma boa esponja de lixa deve apresentar grãos uniformemente expostos em sua face abrasiva, e não grãos colados com adesivo – um critério que você pode aplicar diretamente na inspeção visual.
A etapa de secagem e cura define a resistência final da camada adesiva: muito fria ou muito curta deixa o adesivo macio com pouca retenção de grãos; muito quente corre o risco de deformar o suporte de espuma pelo calor. A modalidade da patente 3M – cerca de 71°C por 2 horas – pode ser tomada como um ponto de referência para equilibrar a cura do adesivo com a estabilidade do suporte.
4. Conceito 4: Anti-carregamento
O carregamento é o modo de falha dominante quando os abrasivos trabalham em substratos macios, como tinta, massa e primer: a poeira acumula os espaços entre os grãos, a face do abrasivo fica "colada", o corte desbota e marcas de arrasto aparecem na peça de trabalho. Três famílias de contramedidas aparecem na pesquisa pública:
Primeiro, um casaco de tamanho anti-carregamento rígido - um segundo revestimento rígido anti-carga sobre a camada abrasiva (a rota patenteada 3M) para que a poeira adira mal e se solte facilmente. Em segundo lugar, evacuação de cavacos assistida por lavagem — o suporte esponjoso absorve água e, durante a lixagem húmida, o fluxo de água elimina as limalhas finas; após o uso, a esponja pode ser enxaguada e seca para reutilização. Esta é uma vantagem estrutural das esponjas de lixa em relação à lixa convencional. Terceiro, evacuação de cavacos estruturais — ranhuras para cavacos formadas entre zonas da camada abrasiva (CN111016346B), permitindo que os cavacos saiam pelos canais em vez de se acumularem na zona de corte.
Os três não são mutuamente exclusivos: o revestimento anti-carga resolve a "aderência", a lavagem resolve a "remoção" e as ranhuras resolvem o "roteamento". Para o segmento de granulação fina destinado ao lixamento de tinta (por exemplo, P180–P3000), a capacidade anticarga é o primeiro critério de seleção.
Do ponto de vista da utilização, o lixamento húmido é o método anti-carga mais económico: o fluxo contínuo de água arrefece e evacua as aparas; ao lixar a seco, limpe a face abrasiva com freqüência e não esmerilhe um ponto até o fim. Produtos com graus anti-carga mais elevados normalmente têm uma camada de tamanho mais duro e um espaçamento mais "aberto" entre os grãos, ao custo de um poder de corte absoluto ligeiramente menor - combine o grau com a suavidade do substrato, em vez de sempre buscar o grau mais alto.
5. Conceito 5: Classificação de grãos e lógica de seleção
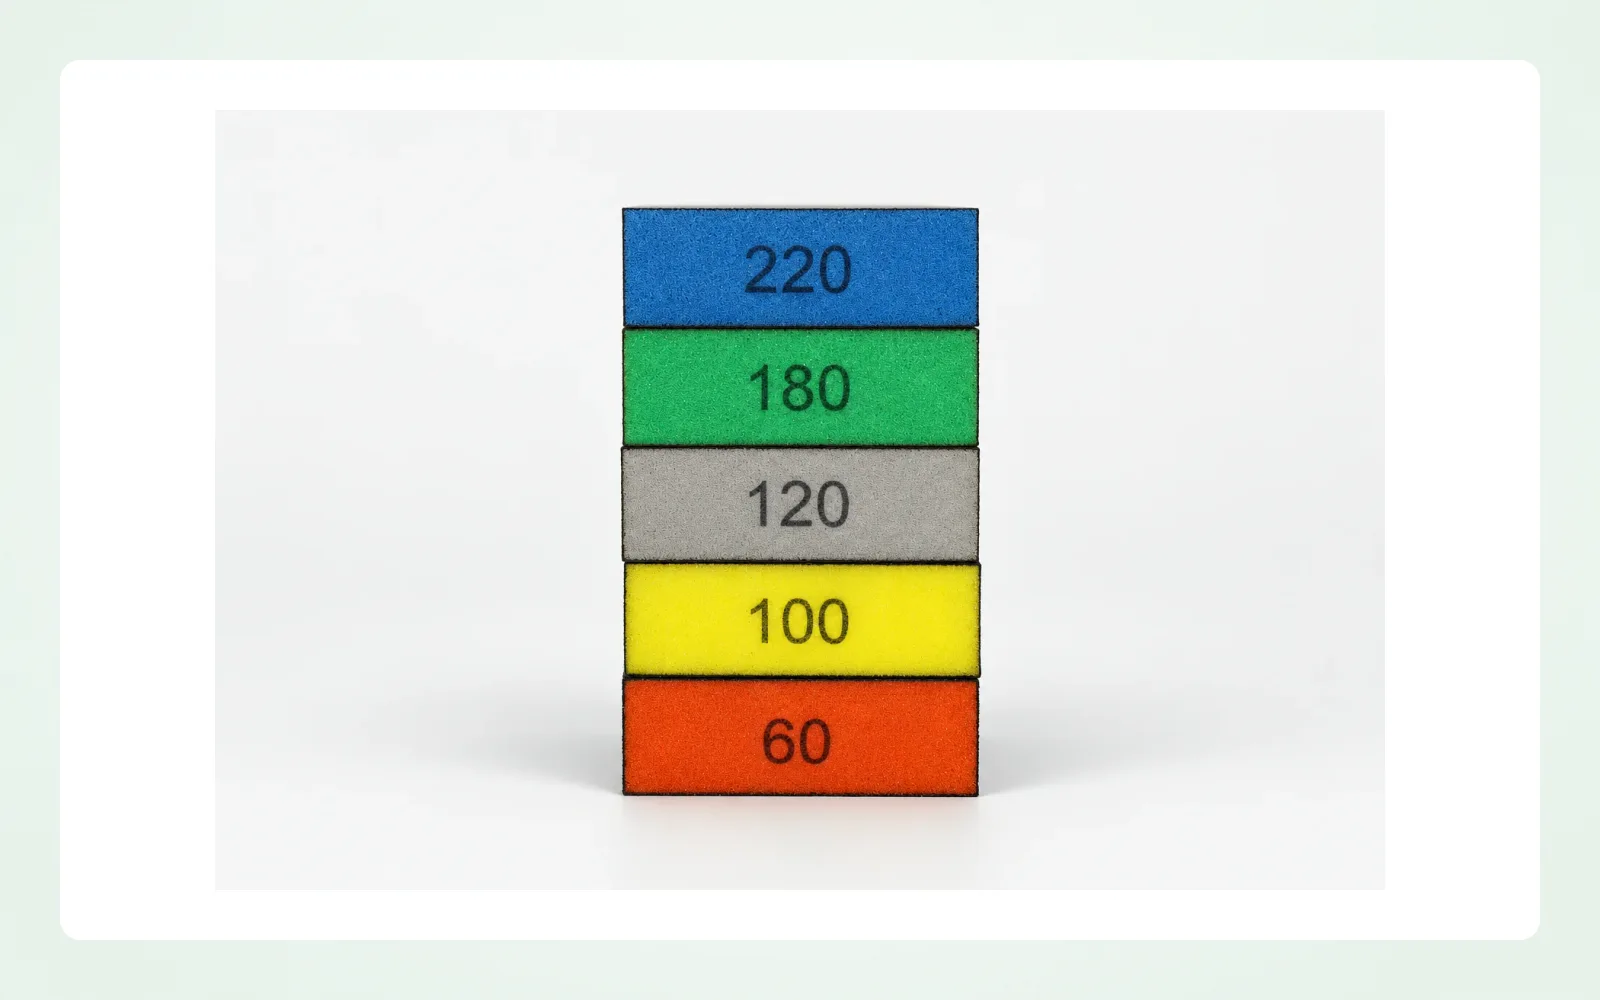
A prática da indústria divide os produtos em graus grosso, médio e fino, diferenciados pelo código de cores (os sistemas de cores diferem de acordo com o fabricante – sempre use o número de grão ao comparar as marcas). Grãos grossos lidam com remoção pesada, rebarbação e nivelamento; grãos médios lidam com achatamento e transições; grãos finos lidam com trabalhos de acabamento e pré-polimento.
As esponjas de lixa suportam o uso seco e úmido; o lixamento úmido com enxágue com água corrente reduz a carga, prolonga a vida útil e produz um padrão de riscos mais consistente. As aplicações abrangem marcenaria (nivelamento de painel, preparação de pré-mancha), retoque automotivo (nivelamento de massa e primer, transições de mistura), reparo de plástico rígido e fibra de vidro, retoque de móveis e pré-tratamento de metal - todos compartilhando "contornos + trabalho manual + medo de lixar", que é exatamente a grama do suporte flexível. A lógica de seleção se comprime em uma frase: escolha primeiro a aspereza pelo volume de remoção, depois a espessura e a firmeza pela curvatura e por último o grau anti-carga pela suavidade do substrato.
Um erro comum é "um grão grosso em todo o caminho": arranhões profundos de grão grosso exigem várias passagens finas para serem cobertos, custando mais mão de obra em geral. A abordagem correta é uma progressão escalonada — por exemplo, P80 → P180 → P320 — onde cada passo só precisa apagar os riscos do passo anterior.
6. Conceito 6: Processo de Fabricação
Sintetizando as divulgações da patente, a produção de esponjas de lixa se reduz a: preparação do suporte → laminação de reforço → aplicação de revestimento → deposição de grãos → secagem e cura → aplicação de revestimento de tamanho → corte e vinco. CN111016346B identifica uma falha típica de processos mais antigos: misturar diretamente o abrasivo com o adesivo e revestir a mistura produz esponjas com baixa resistência ao rasgo que rasgam facilmente – o abrasivo misturado perturba a continuidade do filme adesivo.
A correção dessa patente é estrutural: envolva o suporte em camadas de malha antes da deposição dos grãos, com duas camadas de malha sobrepostas ortogonalmente, para que a resistência ao rasgo aumente em todas as direções; ao mesmo tempo, sulcos de cavacos são formados entre zonas abrasivas para evacuação. A lição: a melhoria do processo em esponjas de lixamento geralmente significa “melhor estrutura”, e não “melhor cola” – construa reforço mecânico e estrutura funcional no suporte em vez de pedir à camada adesiva para fazer tudo.
A etapa de corte e vinco define então a forma final: blocos para empunhadura manual, folhas para discos montados na máquina, blocos moldados para contornos específicos. Uma linha de revestimento de grãos pode cobrir muitas formas simplesmente trocando as matrizes de corte – uma das razões pelas quais o custo da categoria de expansão de uma linha de esponjas de lixa é relativamente baixo.
7. Conceito 7: Posicionamento Contra Lixa Convencional
As esponjas de lixa são rotineiramente comparadas com lixas convencionais (especialmente papel à prova d'água), e a patente CN menciona explicitamente a substituição da lixa à prova d'água. A diferença essencial é o suporte: papel rígido versus espuma flexível. Os pontos fortes do papel são o nivelamento e o corte preciso, adequando-se à remoção eficiente em grandes áreas planas; os pontos fortes da espuma são a conformidade do contorno, a distribuição uniforme da pressão e a resistência ao lixamento das bordas.
Uma segunda diferença é o modelo de vida: a lixa é em grande parte descartável – carregada significa descartada; as esponjas de lixa são laváveis e reutilizáveis, portanto, o custo vitalício deve ser comparado por uso, não por preço unitário. Os limites também devem ser reconhecidos: a remoção pesada em grandes áreas planas continua a ser território de lixas e cintas; a casa da esponja de lixa são contornos, bordas e acabamento. Os dois são complementares e não substitutos.
8. Resumo e Perspectiva
Em toda a literatura pública, o mapa conceitual dos abrasivos esponjosos é bastante completo: a estrutura de três camadas é consensual, a janela mecânica do suporte flexível (deflexão de compressão, resistência ao rasgo) tem limites quantitativos, a absorção explica o mecanismo de protrusão uniforme dos grãos, o anti-carregamento tem três rotas (revestimento/lavagem/evacuação) e a melhoria do processo aponta para o reforço estrutural em vez da substituição adesiva.
Direcções que permanecem pouco divulgadas e que valem a pena acompanhar: em primeiro lugar, os dados de terceiros sobre relações quantitativas são escassos – a maioria dos números são auto-relatados em textos de patentes, com poucos testes comparativos independentes. Em segundo lugar, o uso da máquina – a patente EP já mostra discos de esponja com suporte de velcro para lixadeiras orbitais/de órbita aleatória, e a extensão mão-máquina é uma tendência clara. Terceiro, anti-carga especializada – formulações ajustadas para diferentes características de poeira (tinta versus massa) são o principal campo de batalha para diferenciação. Quarto, formas finas e moldadas – folhas finas de 3–5 mm e blocos perfilados que atendem a cenários de contorno fino em eletrônicos 3C e interiores automotivos.
Referências
- US6419573B1, Esponja de lixa com camada de suporte de alta resistência ao rasgo, 3M Propriedades Inovadoras Co., 2002. — Suporte de espuma de feltro, deposição de grãos absorventes, camada anti-carga.
- EP0706859B1, Materiais abrasivos (abrasivos de esponja com revestimento direto). — Parâmetros de suporte de espuma de poliuretano de célula aberta, forma de uso em máquina de velcro.
- CN111016346B, "Uma esponja abrasiva para produtos de metal e seu método de produção" (一种用于金属制品用的海绵砂及其生产方法). — Definição chinesa de esponja de lixa, resistência ao rasgo reforçada com malha, ranhuras para cavacos.
- Kamel Abrasives, "Esponja de lixamento especial", Médio, 2026-09. — Codificação de cores, uso seco/úmido, classificação grossa/média/fina e aplicações (artigo técnico do fornecedor; apenas pontos técnicos genéricos considerados).
Nota: esta é uma revisão de conceito; todas as declarações são reescritas, não copiadas. Parâmetros específicos do produto estão sujeitos aos testes da própria GUOWIN e à confirmação da fábrica.