Ein praktischer Auswahlweg von Geometrie und Abtragsziel über Form und Körnungsfolge bis zur Bemusterung.
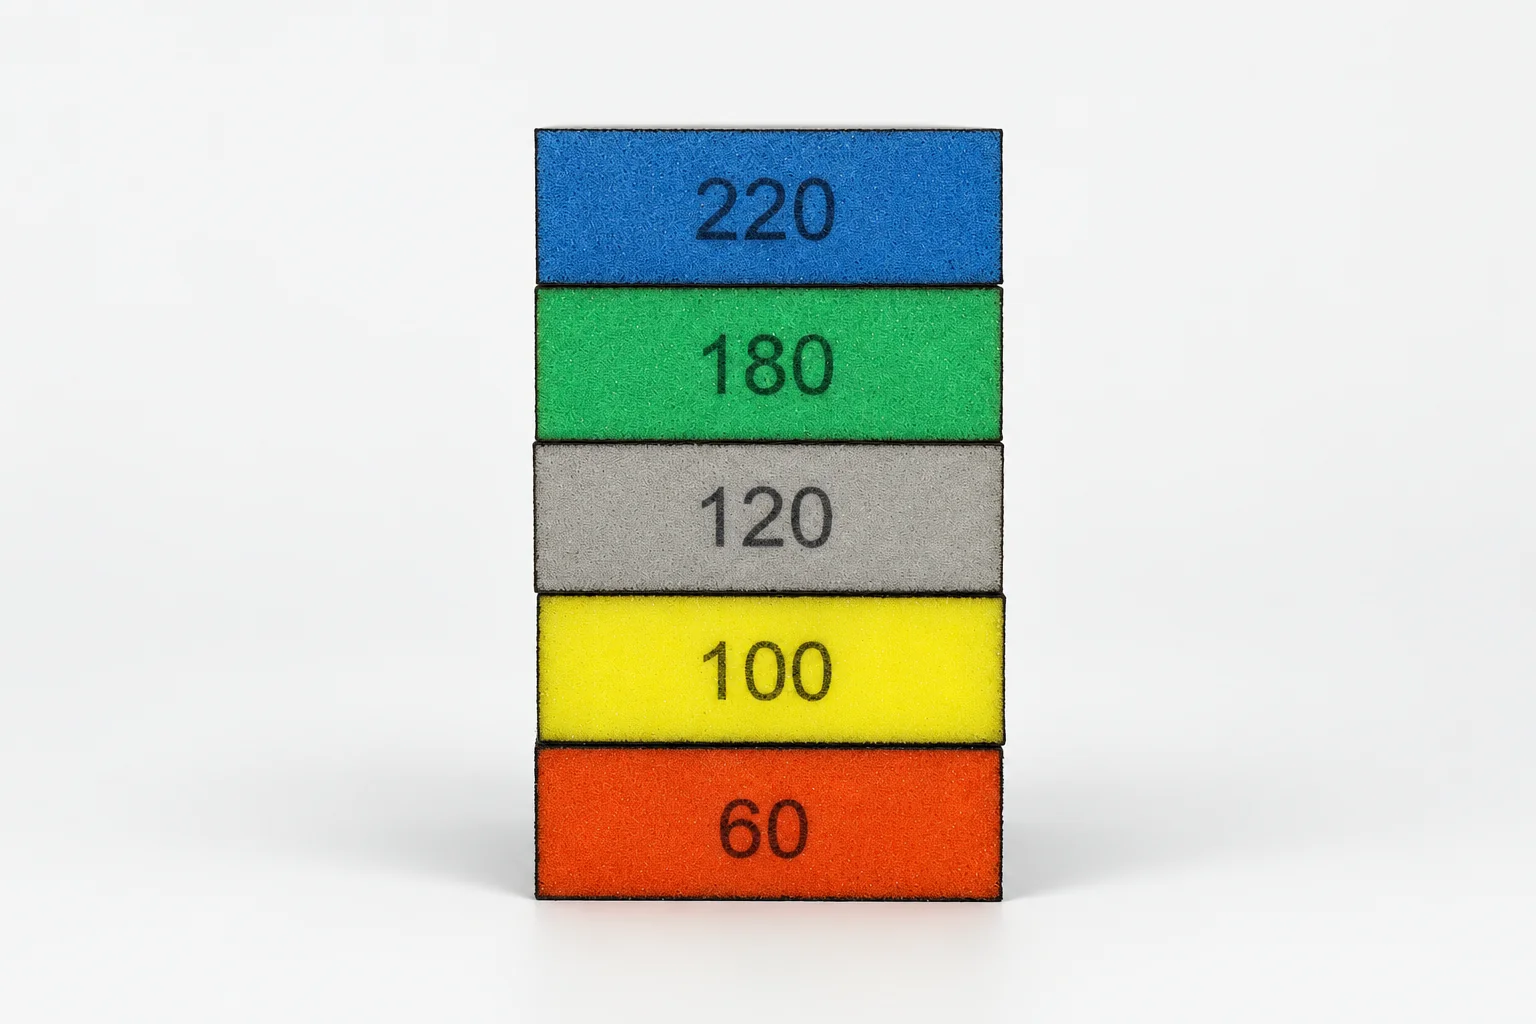
Schleifschwämme eignen sich, wenn der kontrollierte Kontakt an Konturen, Rundungen oder Vertiefungen wichtiger ist als schneller Materialabtrag. Der flexible Träger folgt dem Werkstück und verteilt den Handdruck. Für hohen Abtrag oder zum Herstellen einer ebenen Referenzfläche ist diese Flexibilität jedoch ungeeignet.
Mit der Aufgabe beginnen, nicht mit der Körnungszahl
Zuerst Werkstoff, Geometrie, vorhandenen Fehler und Zielfläche festlegen. Danach entscheiden, ob Material entfernt, ein Kratzbild verfeinert oder eine Oberfläche angeglichen werden soll. Körnung allein belegt keine Eignung; Träger, Schleifkorn, Produktform, Nass- oder Trockenverfahren, Druck und Folgeschritt beeinflussen das Ergebnis.
Typische Einsatzbereiche
- Holz und beschichtete Möbel: Handschliff an Profilen, Kanten und zwischen Beschichtungsschritten, besonders bei ungleichmäßigem Kontakt starrer Schleifmittel.
- Metallkonturen: kontrolliertes Entgraten, Entrosten oder Verfeinern von Schleifspuren an Rundungen und schwer zugänglichen Stellen innerhalb der Grenzen des gewählten Modells.
- Lackierte und Verbundbauteile: lokale Verfeinerung unter gemeinsamer Betrachtung von Zusetzen, Kantenschutz und folgendem Polierschritt.
- Maschineller Konturschliff: Klett-Schleifschwämme nur verwenden, wenn Scheibe, Stützteller, Befestigung und Körnung zusammenpassen.
Zuerst die Form, dann die genaue Körnung wählen
Für manuelle Konturen den Standardblock GN-SA-BK70, den Formblock GN-SA-BK80 und das beidseitige Blatt GN-SA-DS120 vergleichen. Für Maschinen mit Klettaufnahme GN-SA-HS70A oder GN-SA-HS70B mit Stützteller und Zielfläche abstimmen. Für Zuschnitte nach Länge steht die vorgetrennte Rolle GN-SA-RL70 zur Auswahl. Jedes Modell besitzt einen eigenen dokumentierten Aufbau, Körnungsbereich und Einsatzrahmen.
Eine Körnungsfolge aufbauen
Die Anfangskörnung am tatsächlichen Fehler ausrichten und den Folgeschritt vor dem ersten Schliff bestimmen. Keine großen Sprünge vornehmen, solange das vorherige Kratzbild sichtbar ist. Zwischen den Stufen bei gleichbleibender Beleuchtung prüfen. Nass- oder Trockenverwendung muss je Modell bestätigt werden; bei dokumentierter Nassanwendung sind Reinigung und Trocknung in der Prozessfolge zu berücksichtigen.
Wann eine andere Konstruktion sinnvoll ist
- Hoher Materialabtrag: mit einer für die Belastung ausgelegten Schleifscheibe oder einem anderen geeigneten Produkt beginnen.
- Ebene Referenzfläche: einen starren Träger verwenden, der vorhandenen Wellen nicht folgt.
- Oberflächenangleichung: die Vlies-Serie vergleichen, wenn Struktur und Übergang statt definiertem Körnungsabtrag im Vordergrund stehen.
- Große freie Flächen: ein abgestütztes Maschinenformat kann gleichmäßigeren Kontakt und höheren Durchsatz ermöglichen.
Vor der Serie validieren
Die geplante Folge an einem repräsentativen Werkstück prüfen. Produktmodell, Körnungsfolge, Nass- oder Trockenverfahren, Druck oder Maschinenparameter, Reinigung und Abnahmeergebnis dokumentieren. Abtrag, Oberflächenbild, Zusetzen und Standzeit hängen von der realen Anwendung ab und lassen sich nicht aus dem Körnungsbereich allein ableiten.